专业文章
电镀产线波动,从槽液到工件如何追踪|日立 FT110A
以批号连接槽液记录、工艺参数和工件多位置厚度;不混用分析方法;以生产批号连接槽液记录、工艺时间和工件多位置层厚;每类样品保存自己的方法及参考,不用槽液值推算整件合格。不能从单个槽液浓度推出工件所有位置厚度合格,最终以工件证据为准。
本次样品与测量目标
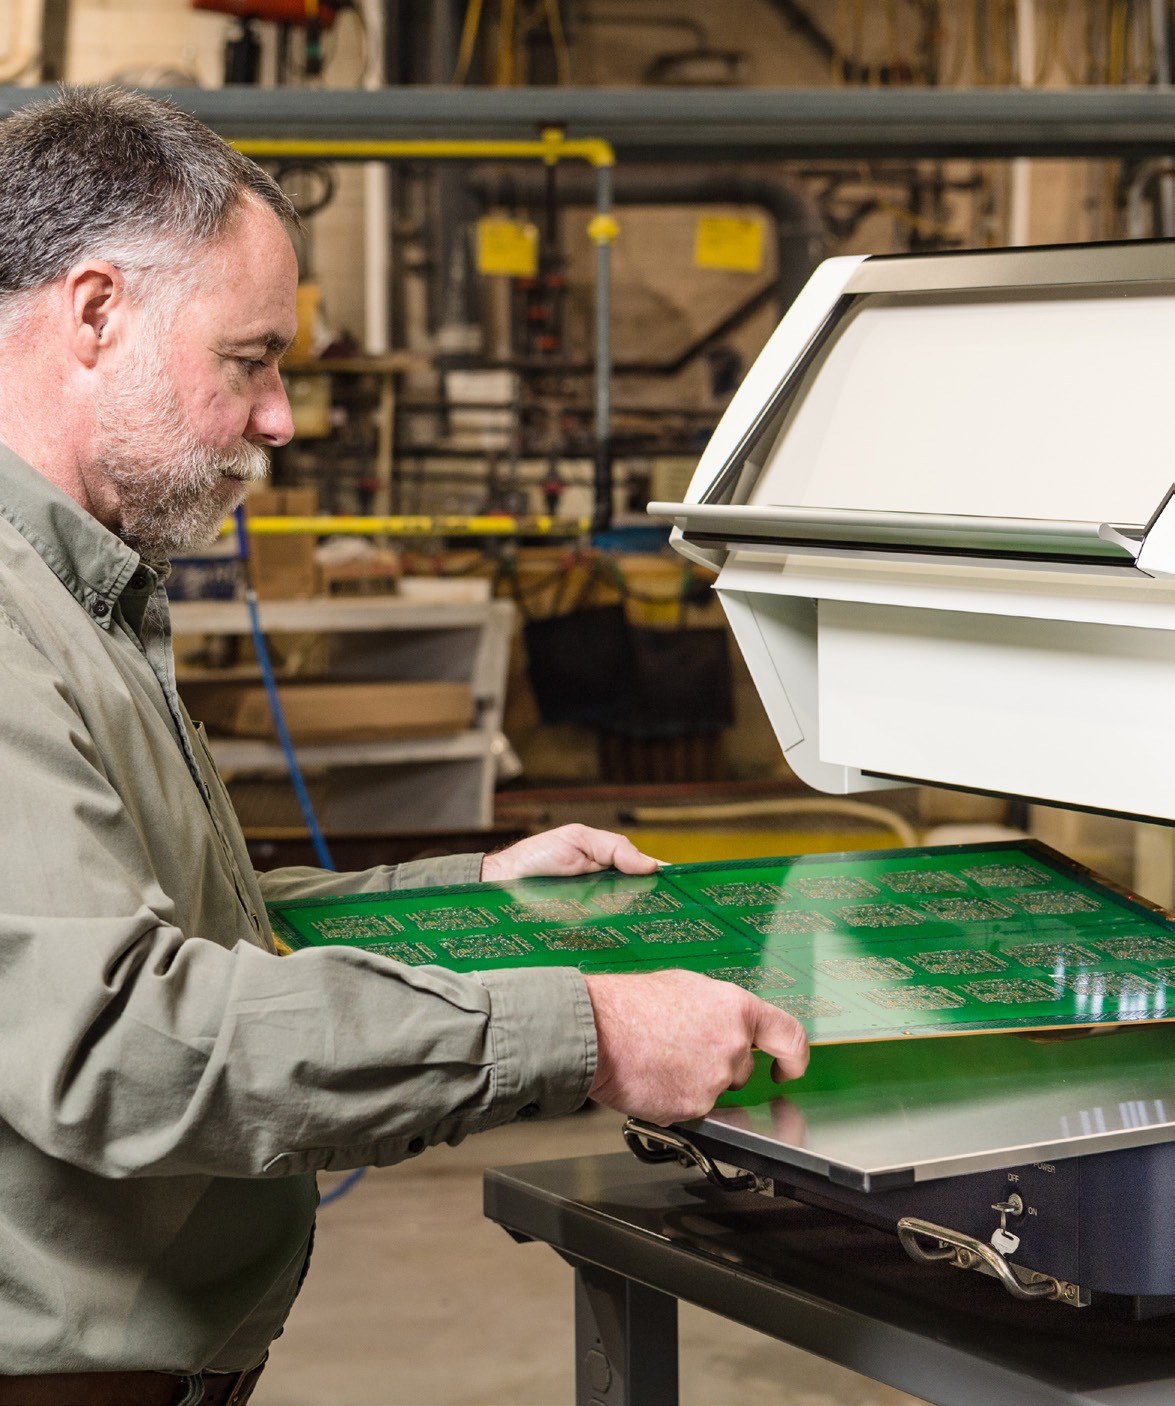
电镀产线波动,从槽液到工件如何追踪的重点是方法之间的分工。以批号连接槽液记录、工艺参数和工件多位置厚度,不混用分析方法。
把任务落实到核对清单
将样品、配置、参考及判读条件随原始记录保存,便于比较。
| 核对环节 | 需要明确的内容 |
|---|---|
| 任务重点 | 以批号连接槽液记录、工艺参数和工件多位置厚度 |
| 测量条件 | 不混用分析方法 |
| 记录交付 | 以生产批号连接槽液记录、工艺时间和工件多位置层厚;每类样品保存自己的方法及参考,不用槽液值推算整件合格。 |
| 解释范围 | 不能从单个槽液浓度推出工件所有位置厚度合格,最终以工件证据为准 |
工艺状态与成品结果需要共同追溯
槽液成分、工艺时间和零件位置都可能影响镀层,但它们不能互相直接代替。液体分析需独立的容器与校准。将工艺批号连接到工件多位置厚度,看到相关趋势后,再用控制实验确认原因。
联合结果怎样解释,哪些结论仍需补证据
不能从单个槽液浓度推出工件所有位置厚度合格,最终以工件证据为准。
把方案落实到可追溯的交付记录
以生产批号连接槽液记录、工艺时间和工件多位置层厚;每类样品保存自己的方法及参考,不用槽液值推算整件合格。这些项目是检测委托与方法确认的工作建议;具体试样数量、测试条件和判定规则应按实际任务确定,并保存原始数据与变更理由。
产品资料与本次检测任务的边界
日本日立 Hitachi FT110A型号资料与配置核对 ↗:日立 FT110A 台式 XRF 镀层测厚仪。本篇主产品资料入口;用于核对本文讨论任务所需的附件、配置与方法条件,不把型号名称视为应用效果证明。
方法与厂商参考资料
参数及应用条件可通过以下原厂与方法资料核对。