专业文章
再制造大型零件,移动直读如何融入质量流程|日立 PMI-MASTER Pro2
按部位标识取样与测点;结合尺寸、表面和无损检测记录;按大型零件部位记录制样、激发面、成分及现场条件,另列尺寸、表面状态与无损检测项目,并标明判定依据。成分只是再制造验收一环,不用材料牌号提示证明零件剩余寿命。
本次样品与测量目标
再制造大型零件,移动直读如何融入质量流程的重点是方法之间的分工。按部位标识取样与测点,结合尺寸、表面和无损检测记录。
把任务落实到核对清单
将样品、配置、参考及判读条件随原始记录保存,便于比较。
| 核对环节 | 需要明确的内容 |
|---|---|
| 任务重点 | 按部位标识取样与测点 |
| 测量条件 | 结合尺寸、表面和无损检测记录 |
| 记录交付 | 按大型零件部位记录制样、激发面、成分及现场条件,另列尺寸、表面状态与无损检测项目,并标明判定依据。 |
| 解释范围 | 成分只是再制造验收一环,不用材料牌号提示证明零件剩余寿命 |
现场局部结果必须绑定位置
移动直读需要合适的接近、接触和制样条件,且会留下激发痕迹。记录部件与测点可以避免把一个区域的结果扩展到整件或组合装置。现场无法满足条件时,改为合适取样复验,而不是强行读取不稳定数值。
激发面要代表真正想判断的材料
油污、氧化、涂层和加工工具可能让局部响应偏离基体。先明确测表层、焊层还是母材,再在允许区域用经过验证的方式处理。不能随意改变零件关键表面,处理与可能影响要进入检测记录。
联合结果怎样解释,哪些结论仍需补证据
成分只是再制造验收一环,不用材料牌号提示证明零件剩余寿命。
把方案落实到可追溯的交付记录
按大型零件部位记录制样、激发面、成分及现场条件,另列尺寸、表面状态与无损检测项目,并标明判定依据。这些项目是检测委托与方法确认的工作建议;具体试样数量、测试条件和判定规则应按实际任务确定,并保存原始数据与变更理由。
产品资料与本次检测任务的边界
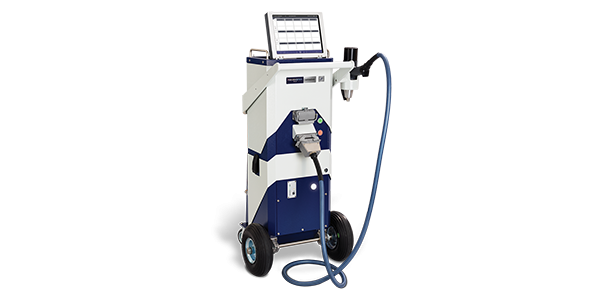
日本日立 Hitachi PMI-MASTER Pro2型号资料与配置核对 ↗:日立 PMI-MASTER Pro2 移动式火花直读光谱仪。本篇主产品资料入口;用于核对本文讨论任务所需的附件、配置与方法条件,不把型号名称视为应用效果证明。
方法与厂商参考资料
参数及应用条件可通过以下原厂与方法资料核对。