钢制镀锌紧固件来料验收:
先确认可测表面与膜厚范围
钢制镀锌紧固件的XRF来料检验,应先核对真实镀层和可达测区,再评价参考范围、定位与重新装夹。可测的外表面结果,不能延伸为深螺纹、遮挡面或整个零件的全面合格证明。
真实应用要落实到实际钢制紧固件
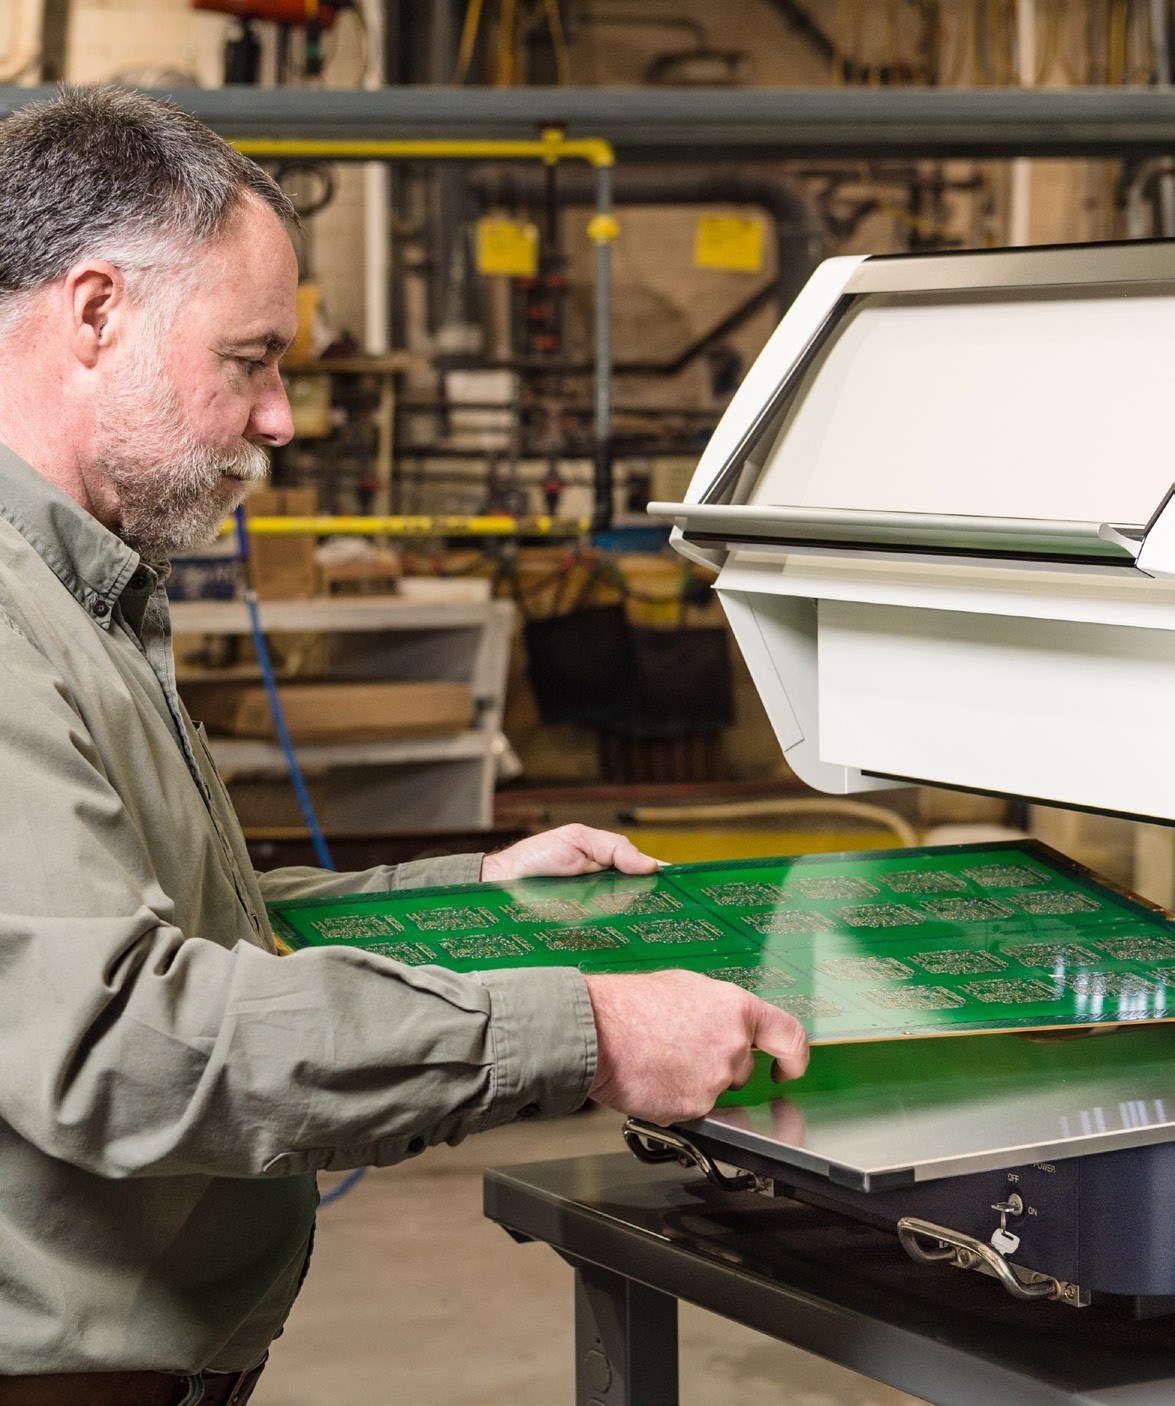
原厂FT110A锌镀层应用说明明确涉及紧固件行业,并给出钢基锌层这一测量体系。FT200系列锌应用资料也讨论工件呈样与照射区域问题。这些资料支持镀锌紧固件的任务讨论;其中典型参考样结果不能改写为某款螺栓的量产实测。 来料时先核对材质、表面处理证明和图纸。纯锌与锌镍合金不能混为一个模型;钢基、其他基体、钝化和封闭处理也应分别说明。若供方仅写“镀锌”,应补足层系信息后再确定检测项目。
参考:H25 · Application note: FT110, Zn;H10 · Application note: Analysis of galvanizing and zinc coatings
把可达面画在工件照片上
螺栓头部、杆部及螺纹附近具有不同几何。先用实际工件确认照射区域能否完全位于目标表面,以及入射和探测路径有无遮挡;不能仅因相机看得到,就认为几何条件已经适合测量。可达平面通过确认后,也不能代表深槽和背面可用相同条件。
| 核对环节 | 应保留的具体信息 |
|---|---|
| 工件身份 | 材质、零件号、批号和真实镀层体系 |
| 测区照片 | 标出已确认测区、装夹方向和未覆盖位置 |
| 方法范围 | 参考材料、预期层厚及实际测量条件 |
| 验收记录 | 逐点位置、结果单位、判定依据及复测理由 |
先核对范围 再比较不同位置
应以实际目标层厚和层系选择参考材料,评价当前配置的适用范围。较厚镀层的响应可能不再支持所需的厚度分辨能力;不能把原厂典型评价范围当作所有热浸锌紧固件的通用保证。资料中的时间和准直条件也不自动适用于狭窄或倾斜部位。 检查同点连续测量和重新装夹后的表现时,应分别保存两组记录。若重新装夹变化明显,先检查定位基准与几何;若仅某些部位偏离,再结合工艺和独立复核讨论。把不同部位平均成一个数,可能掩盖测区差异。
让报告说明测到了哪里
送样可提供零件图纸、已镀与未镀代表件、预期厚度和历史报告,请高测核对FT110A或其他候选配置。需要独立方法补充的厚层或不可达位置,应单独列出,不写成已由XRF全覆盖。方法版本、参考身份、逐点照片和结果应共同交付。 膜厚检验通过,不单独证明螺纹配合、附着力、耐腐蚀寿命或整批尺寸合格。这些项目应由相应的验收要求和试验分别评价;XRF报告只对已确认方法和测区中的结果负责。
方法与厂商参考资料
参数及应用条件可通过以下原厂与方法资料核对。