专业文章镀锌紧固件平面与曲面读数:
镀锌紧固件平面与曲面读数:
怎样设计装夹重复试验
镀锌钢制紧固件在平面与曲面出现不同读数时,应先把真实厚度分布和装夹几何分开。不能把两个不同部位的差值直接当成仪器重复性,也不能先平均后抹去部位信息。
从实际检验任务开始
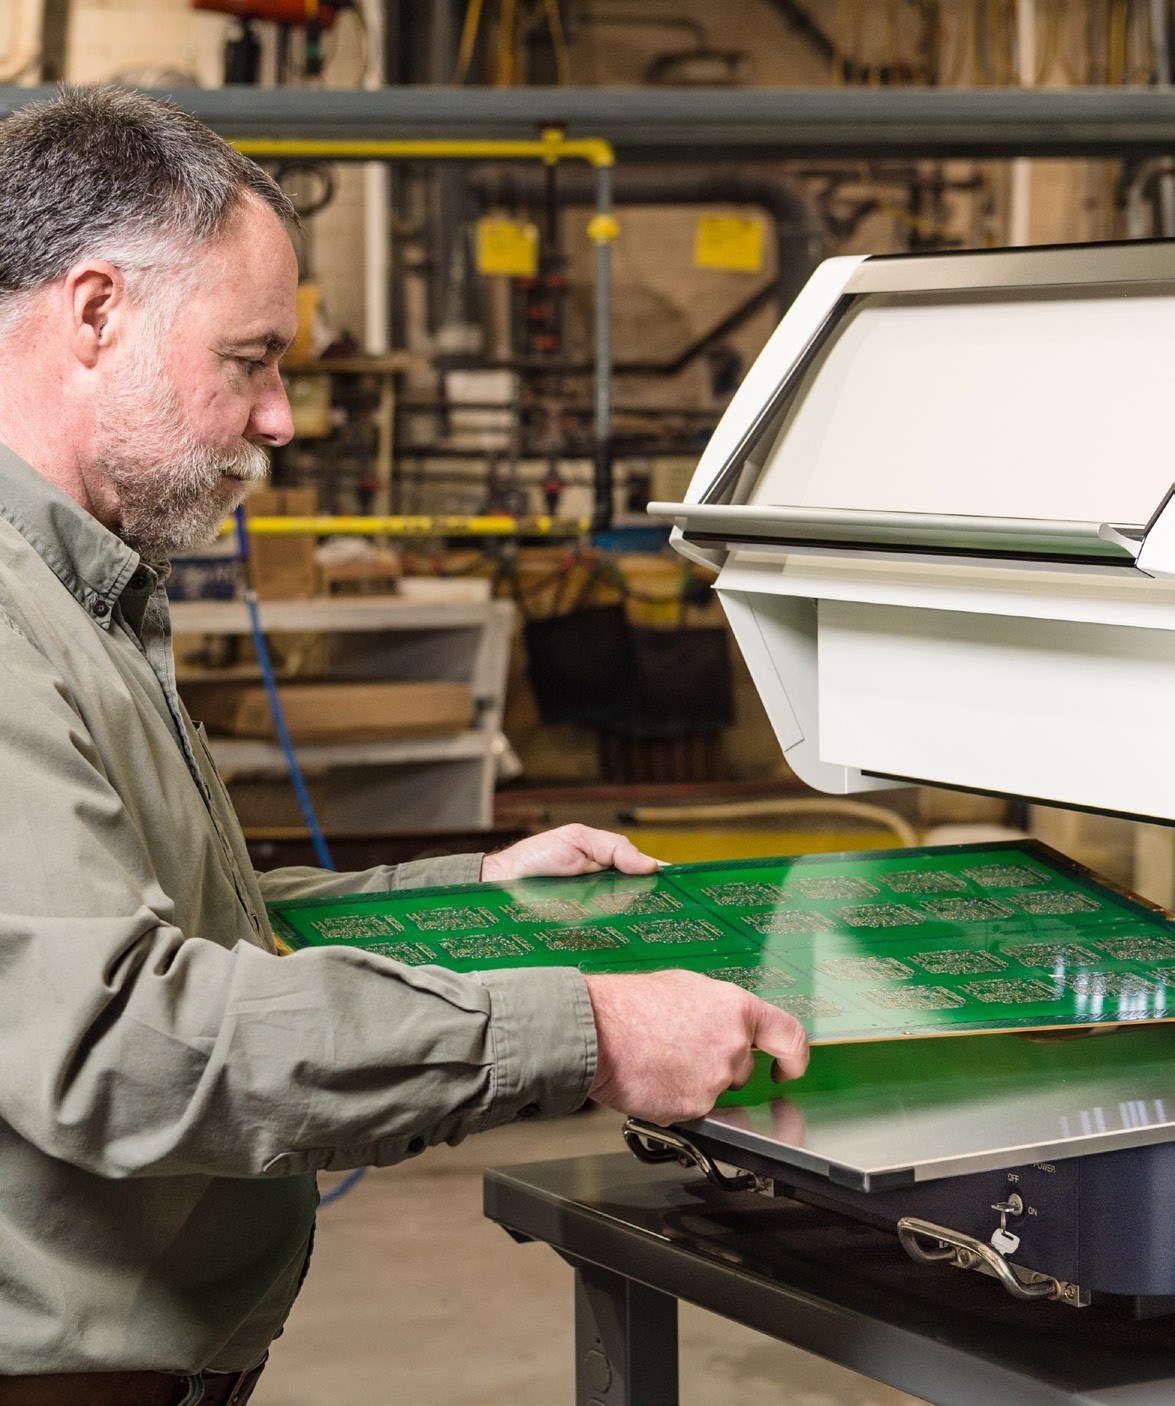
镀锌钢制紧固件在平面与曲面出现不同读数时,应先把真实厚度分布和装夹几何分开。不能把两个不同部位的差值直接当成仪器重复性,也不能先平均后抹去部位信息。 日立FT110A锌镀层应用说明明确涉及紧固件行业,并给出Zn/Fe典型体系及条件下的评价。这提供了真实工业应用背景,但未证明深螺纹、遮挡面或所有热浸锌厚度都适合当前配置。
先确定可达且有定义的测量部位
实际照射区必须落在可解释的结构内。曲面、边缘和凹槽可能改变激发与出射几何,装夹也可能改变距离或倾斜。先按图纸和实验室方法确定可测部位,再设计重装夹试验;本文示意位置不是标准规定的测点。
平面与曲面装夹复现记录
原创工作记录表,不是标准规定的验收限值。
| 核对对象 | 应保留的实际记录 |
|---|---|
| 部位定义 | 零件图号、平面/曲面区域、方向与照片 |
| 固定点组 | 方法、光斑、对焦、参考及连续测量 |
| 重装夹组 | 取放、夹具基准、位置复现与读数 |
| 方法边界 | 曲率/遮挡、实际层厚范围和超范围处理 |
按什么顺序安排验证
先在可测平面上建立固定点记录,再于同一部位进行重装夹。曲面另设组别并核对可达性,不与平面混成一个重复性结果。若几何无法稳定复现,先调整工装或选择经确认的补充方法,而非直接延长测时。
结果怎样交付与解释
逐部位报告厚度与条件,按有效要求判定。镀层厚度不能单独保证耐腐蚀性能,腐蚀或功能评价另按相应方法完成。原厂典型体系不构成任意紧固件的性能保证。
方法与厂商参考资料
参数及应用条件可通过以下原厂与方法资料核对。